Mantenimiento industrial: tipos, técnicas y ventajas para las empresas
El mantenimiento industrial reúne las acciones técnicas y de gestión que conservan máquinas e instalaciones seguras y disponibles para producir. Combina revisiones programadas, reparación de averías y diagnóstico del estado real de los equipos. Elegir bien entre mantenimiento preventivo, correctivo y predictivo permite reducir interrupciones y controlar los recursos.
No todo se resuelve instalando sensores ni aumentando las inspecciones. Una empresa necesita saber qué activos son críticos, qué fallos pueden aparecer y cuánto cuesta detener la línea. Esa lógica también marca la evolución profesional de los técnicos superiores de FP.
Qué es el mantenimiento industrial y para qué sirve
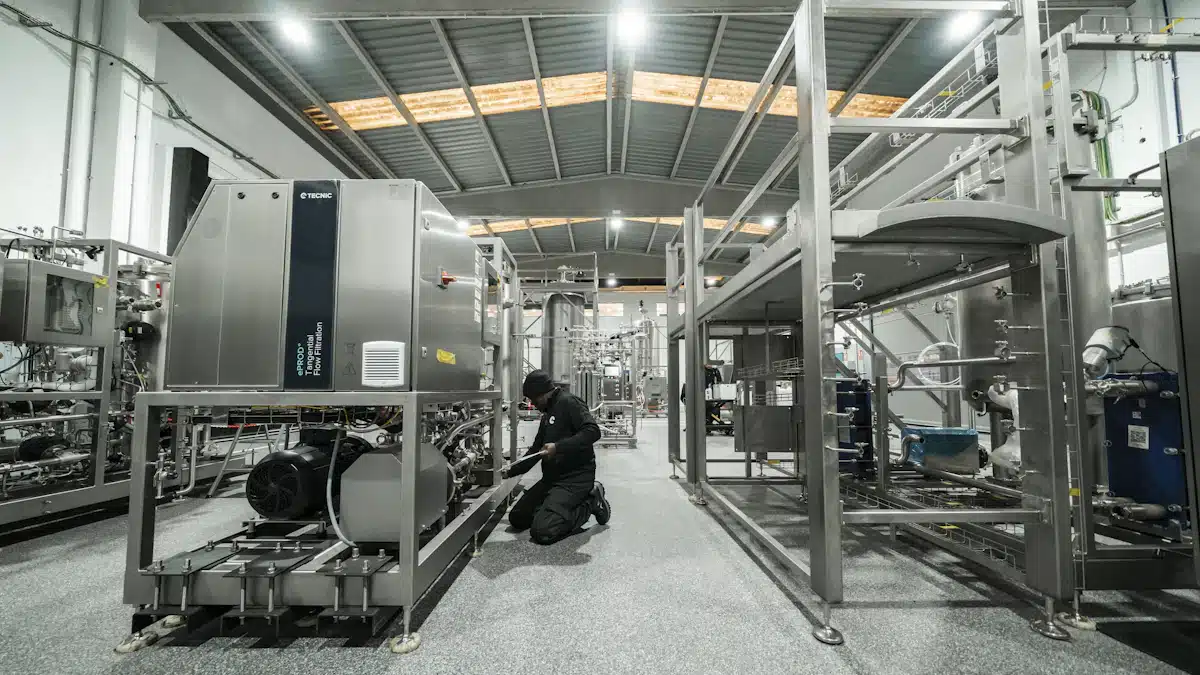
El mantenimiento industrial combina inspección, limpieza, ajuste, diagnóstico, sustitución y reparación de equipos. Su finalidad no es mantener cada máquina impecable, sino conservar la función que exige el proceso productivo con seguridad, calidad y costes controlados.
Sus objetivos son concretos: reducir averías industriales, sostener la disponibilidad, evitar defectos de fabricación y prolongar la vida útil cuando sea económicamente razonable. También permite planificar paradas y repuestos, en lugar de improvisar después de cada incidencia.
Un compresor que alimenta toda una planta no se gestiona igual que un ventilador auxiliar con sustituto. La diferencia está en la criticidad: consecuencias de su fallo para las personas, la producción, el medioambiente y el coste de reposición.
Por eso, la especialización en dirección y planificación del mantenimiento de equipamiento industrial conecta la parte técnica con presupuestos, prioridades y coordinación entre producción y mantenimiento.
Tipos de mantenimiento industrial: preventivo, correctivo y predictivo
Las estrategias de mantenimiento se distinguen por cuándo se interviene y qué información desencadena la actuación. La opción adecuada depende de la criticidad del activo y del modo en que se degrada.
El mantenimiento correctivo actúa tras detectar un fallo y busca devolver el equipo a su función. Puede programarse cuando una avería no compromete la seguridad ni la producción, o ser urgente si detiene una línea. No es siempre una mala decisión: resulta razonable en componentes baratos, accesibles y sin consecuencias relevantes.
El mantenimiento preventivo programa tareas por calendario, horas de uso o ciclos. Incluye cambios de filtros, lubricación y comprobaciones según fabricante, historial y requisitos legales. Evita parte de los fallos relacionados con desgaste, aunque sustituir piezas demasiado pronto también genera costes.
El mantenimiento predictivo interpreta señales del estado del activo, como vibración, temperatura o contaminación del lubricante. Busca detectar degradación y decidir cuándo intervenir antes de perder la función. Es especialmente útil si existe una señal medible y la parada imprevista resulta costosa.
En plantas reales conviven las tres modalidades. Además, el mantenimiento basado en condición no exige siempre algoritmos complejos: una tendencia de vibración bien interpretada puede aportar más que un cuadro de mando lleno de datos sin criterios de alarma.
Cómo elaborar un plan de mantenimiento industrial en seis pasos
Un plan eficaz convierte fallos conocidos en decisiones repetibles. Antes de comprar herramientas, la empresa debe ordenar sus activos, los riesgos y las tareas. Este proceso evita que la gestión del mantenimiento dependa únicamente de la experiencia individual.
- Inventaria los activos. Identifica cada máquina, ubicación, fabricante, historial, manuales y repuestos críticos.
- Evalúa la criticidad. Valora seguridad, impacto productivo, calidad, medioambiente y tiempo necesario para recuperar el servicio.
- Analiza fallos recurrentes. Relaciona síntomas, causas, frecuencia y consecuencias mediante registros y análisis de modos de fallo.
- Selecciona cada estrategia. Asigna tareas preventivas, mediciones predictivas o correctivos planificados según el riesgo real.
- Programa trabajos seguros. Define responsables, permisos, consignación de energías, herramientas y ventanas acordadas con producción.
- Mide y reajusta. Registra órdenes, paradas, materiales y resultados; revisa la periodicidad cuando aparezcan evidencias nuevas.
La orden de trabajo debe dejar constancia del activo, la anomalía, la intervención, el técnico responsable y el resultado. Sin trazabilidad, no se puede saber qué fallos se repiten ni justificar cambios en el presupuesto.
El método también sirve en sectores con requisitos técnicos específicos. Por ejemplo, la guía para trabajar en mantenimiento aeronáutico muestra otra aplicación de la disciplina documental y la cualificación especializada.
Comparativa: qué mantenimiento elegir según la criticidad del equipo
No hay una estrategia universalmente superior. La siguiente matriz orientativa cruza consecuencias del fallo, señales de degradación y decisión operativa. No sustituye la evaluación de riesgos ni las instrucciones del fabricante.
| Situación del activo | Estrategia prioritaria | Ejemplo de intervención |
|---|---|---|
| Elemento auxiliar y fallo tolerable | Correctivo planificado | Sustituir un piloto de señalización no crítico. |
| Desgaste previsible por uso | Preventivo periódico | Cambiar filtros según horas y condiciones de servicio. |
| Motor crítico con señales medibles | Predictivo por condición | Analizar tendencia de vibración y temperatura. |
| Sistema con riesgo para personas | Control obligatorio y prevención | Inspecciones exigibles, procedimientos y personal competente. |
La decisión clave es evitar tanto la reparación tardía como el mantenimiento innecesario. Si una correa se degrada de forma detectable, monitorizarla puede tener sentido. Si falla de manera aleatoria y su sustitución es sencilla, invertir en sensores podría no compensar.
Para activos eléctricos y automatizados, la formación en supervisión y verificación de instalaciones electrotécnicas y automatizadas ayuda a conectar la inspección técnica con el control de incidencias.
Técnicas, seguridad y gestión del mantenimiento para reducir averías
Las técnicas de diagnóstico, las medidas de prevención y los datos de fiabilidad deben funcionar juntas. Detectar un defecto no sirve de mucho si la intervención es insegura o nadie registra su causa.
Análisis de vibraciones, termografía y lubricantes
El análisis de vibraciones ayuda a identificar desequilibrios, desalineaciones y posibles defectos en rodamientos. La termografía detecta diferencias térmicas que pueden señalar contactos eléctricos deficientes o fricciones, siempre interpretadas según carga y condiciones.
El análisis de aceite permite observar contaminación, partículas de desgaste o cambios en la lubricación. Ninguna lectura aislada confirma una avería: importa la tendencia y el contraste con una referencia válida.
La norma ISO 17359:2018 sobre monitorización y diagnóstico de máquinas ofrece directrices generales para establecer programas basados en el estado. Esta referencia no obliga a sensorizar todas las máquinas: primero se define qué fallo se desea detectar.
Seguridad de los trabajos y consignación de máquinas
Una intervención rápida no justifica exponer al personal a energías peligrosas. El Real Decreto 1215/1997 sobre utilización de equipos de trabajo exige mantenimiento adecuado, formación y medidas de seguridad durante las intervenciones peligrosas.
La NTP 1117 del Instituto Nacional de Seguridad y Salud en el Trabajo explica la consignación de máquinas: separar fuentes de energía, bloquear cuando proceda, disipar energía residual y verificar el aislamiento. Una simple parada desde el panel no equivale a consignar.
La formación en prevención de riesgos laborales complementa las competencias de mantenimiento. Las actuaciones que implican riesgos específicos deben reservarse a personal capacitado y ajustarse a los procedimientos aplicables.
GMAO, fiabilidad de equipos e indicadores útiles
Un software de gestión del mantenimiento asistido por ordenador (GMAO) organiza activos, órdenes de trabajo, repuestos, calendarios y costes. No predice fallos por sí solo: necesita registros fiables, criterios técnicos y responsables claros.
Entre los indicadores destacan el MTBF, tiempo medio de funcionamiento entre fallos, y el MTTR, tiempo medio empleado en reparar. También conviene observar disponibilidad, correctivos repetitivos y cumplimiento de tareas programadas.
Ejemplo didáctico: si una máquina acumula 240 horas de funcionamiento, tres fallos y 12 horas de reparación, su MTBF es 80 horas y su MTTR, cuatro. Su disponibilidad intrínseca aproximada sería 80 dividido entre 84, es decir, un 95,2 %. Son datos hipotéticos, no una media del sector.
Cuando los equipos intercambian señales mediante redes industriales, la especialización en redes de comunicación para sistemas de automatización industrial facilita comprender la captura y transmisión de datos.
Ventajas para las empresas: menos paradas y decisiones justificadas
El beneficio económico se calcula comparando el coste total del mantenimiento con las pérdidas evitadas por paradas, defectos y averías. No existe un porcentaje de ahorro aplicable a cualquier fábrica: cambian la carga, la antigüedad de los equipos y el coste real de detenerlos.
Una buena estrategia mejora la disponibilidad, hace más previsible la compra de repuestos y reduce trabajos de emergencia. También favorece la calidad del producto y permite defender inversiones con datos, no con impresiones.
Para los profesionales de FP, la progresión consiste en pasar de ejecutar órdenes a diagnosticar causas, coordinar intervenciones y demostrar resultados. La fiabilidad de equipos se construye con criterio técnico, planificación y seguimiento, no con un único tipo de mantenimiento.
El mantenimiento industrial es la gestión técnica y organizada que conserva o recupera la función de máquinas e instalaciones. Combinar prevención, diagnóstico por condición y reparación según la criticidad permite proteger a las personas, sostener la producción y controlar los costes.
Si ya trabajas con equipos industriales y quieres asumir responsabilidades de planificación, consulta el Máster en Dirección y Planificación del Mantenimiento de Equipamiento Industrial. El objetivo es aprender a tomar decisiones sobre activos, recursos y continuidad operativa.
Preguntas frecuentes sobre mantenimiento de maquinaria industrial
📘Másteres relacionados con lo que acabas de leer
Si este contenido te ha ayudado a aclarar ideas, puede que alguno de estos másteres encaje perfectamente con tu perfil. Son másteres pensados para titulados de FP que quieren especializarse y mejorar su empleabilidad.
💡¿Necesitas ayuda para elegir tu máster?
Un asesor académico puede orientarte según tu experiencia, tus objetivos y el tiempo del que dispones. Podemos atenderte por teléfono o WhatsApp para resolver tus dudas al momento.